
튜브 성형용 재료: 용도, 선택 기준 및 실제 지침
날짜:Sep 17, 2026
제작자가 재료에 대해 문의할 때 튜브 성형 , 우리는 일반적으로 또 다른 질문으로 대답합니다. 무엇을 만들려고 하고 있으며 굴곡이 얼마나 빡빡합니까? 벤딩 머신에 로드하는 재료에 따라 도구 수명, 사이클 시간, 벤드 품질 및 완성된 부품의 검사 통과 여부가 결정됩니다. 튜브 성형에 보편적으로 가장 적합한 재료는 없습니다. 특정 작업에 적합한 재료만 있습니다.
튜브 성형에서 재료 선택이 중요한 이유
튜브 성형에는 로터리 드로우 벤딩, 롤 벤딩, 절단, 엔드 포밍, 모따기 및 펀칭 등 다양한 작업이 포함됩니다. 각 프로세스는 공작물 재료와 다르게 상호 작용합니다. 아름답게 구부러진 튜브는 깨끗하게 절단하기 어려울 수 있습니다. 균열 없이 최종 형태를 이루는 합금은 너무 강하게 튀어오르므로 모든 굽힘 각도에 대한 보상이 필요할 수 있습니다. 재료 거동을 이해하는 것은 원활한 생산과 스크랩 더미의 차이입니다.
가장 중요한 세 가지 특성은 항복 강도, 신장률, 가공 경화입니다. 항복 강도는 튜브가 소성 변형되기 전에 필요한 힘의 양을 결정합니다. 신율은 재료가 파손되기 전에 얼마나 늘어날 수 있는지를 나타내며, 이는 좁은 반경의 굽힘에 매우 중요합니다. 가공 경화는 재료가 변형됨에 따라 얼마나 빨리 강해지며 굽힘성, 공구 마모 및 성형 패스 수에 영향을 미치는지를 나타냅니다.
튜브 성형용 공통 재료
이는 튜브 성형 공장에서 가장 자주 볼 수 있는 재료와 각 재료에서 기대할 수 있는 동작입니다.
| 소재 | 일반적인 응용 분야 | 성형성 참고 사항 |
|---|---|---|
| DOM 1020/1026 연강 | 롤 케이지, 섀시, 구조 프레임 | 탁월한 만능 선택; 맨드릴 지지로 예측 가능하게 구부러짐 |
| 4130 크로몰리 | 항공우주, 모터스포츠, 경량 구조물 | 강력하지만 더 많은 힘과 세심한 스프링백 보상이 필요함 |
| 오스테나이트계 스테인리스(304/316) | 식품가공, 의료기기, 건축공사 | 작업은 빠르게 강화됩니다. 강력한 기계와 좋은 윤활이 필요합니다 |
| 알루미늄(6061, 6063) | 가구, 열교환기, 난간 | 좁은 반경에서는 쉽게 균열이 발생합니다. 성미와 굴대를 신중하게 선택하십시오 |
| 구리 및 황동 | 배관, 전기부품, 장식용품 | 부드럽고 성형하기 쉽지만 긁힘과 타원형이 발생하기 쉽습니다. |
| 티타늄(2등급 및 5등급) | 항공우주, 해양, 의료용 임플란트 | 매우 도전적입니다. 특별한 툴링과 느린 굽힘 속도가 필요합니다. |
연강, 특히 DOM 1020 또는 1026은 구조 및 자동차 작업에서 튜브 성형을 위한 가장 일반적인 재료로 남아 있습니다. 예측 가능하게 구부러지고 모양이 잘 유지되며 맨드릴로 지지되는 굽힘에 일관되게 반응합니다. 롤 케이지, 섀시 구성 요소 및 중장비 부품을 생산하는 공장의 경우 DOM 강철은 강도, 연성 및 비용의 최상의 균형을 제공합니다.
304 및 316과 같은 오스테나이트계 스테인리스강은 식품 가공, 의료 장비 및 건축 프로젝트에 널리 사용됩니다. 부식에 강하고 보기에도 좋지만, 공격적으로 강화됩니다. 부분적으로 구부러진 스테인레스 튜브는 변형된 영역에서 더 단단해지고 강해지며, 나머지 구부러진 부분에 필요한 힘이 증가하고 도구 마모가 가속화됩니다. 알루미늄 청동 와이퍼 다이와 고품질 윤활제는 깨끗한 스테인레스 벤드에 필수적입니다.
6061-T6 및 6063-T52와 같은 알루미늄 합금은 가볍고 기계 가공이 쉽기 때문에 가구, 공조 및 건축 난간. 그러나 좁은 반경에서는 더 쉽게 균열이 발생합니다. 템퍼 조건은 매우 중요합니다. 완전히 경화된 T6 템퍼는 T52 또는 O 템퍼보다 연신율이 훨씬 적습니다. 알루미늄에 단단한 굽힘이 필요한 경우, 더 부드러운 성질을 선택하고 내부 벽을 지탱할 수 있을 만큼 충분한 볼이 있는 맨드릴을 사용하십시오.
성형 거동을 주도하는 재료 특성
항복강도와 스프링백
스프링백은 굽힘 하중이 제거된 후 튜브의 탄성 회복입니다. 모든 재료는 서로 다른 정도로 되돌아옵니다. 4130 크로몰리 및 티타늄과 같은 고강도 소재는 연강보다 훨씬 더 많이 튀어 나오므로 벤드 다이는 회복을 보상하는 각도만큼 튜브를 과도하게 구부려야 합니다. 최신 CNC 튜브 벤딩 기계는 프로그래밍 가능한 보상을 통해 이를 처리하지만 각 재료 로트는 여전히 검증이 필요합니다.
신장률 및 최소 굽힘 반경
신장률은 외벽이 파손되기 전에 튜브가 얼마나 단단히 구부러질 수 있는지를 결정합니다. 일반적으로 재료가 단단할수록 튜브 직경에 비해 최소 중심선 반경이 커야 합니다. 연강 튜브는 종종 외경의 1.5배라는 좁은 반경으로 구부릴 수 있는 반면, 고강도 알루미늄 또는 티타늄 튜브는 직경의 3배 이상을 요구할 수 있습니다. 벽 외부의 얇아짐과 내부의 주름은 주의해야 할 두 가지 실패 모드입니다.
가공 경화 및 공구 마모
스테인레스 스틸과 티타늄과 같이 빨리 경화되는 재료는 툴링을 더 빨리 마모시키고 기계에서 더 많은 전력을 필요로 합니다. 튜브 성형용 재료를 선택할 때 툴링 유지 관리 비용과 견고한 클램핑의 필요성을 고려하십시오. 서보 유압식 제어 기능을 갖춘 견고한 CNC 벤더는 경량 기계보다 이러한 재료에 훨씬 더 적합합니다.
툴링 재료: 툴을 튜브에 맞추세요
튜브와 접촉하는 툴링은 종종 어려운 재료를 성공적으로 성형할 수 있는지 여부를 결정합니다. 탄소강에 대한 대부분의 튜브 벤딩 작업의 경우 합금강 툴링은 마모에 강하고 장기간 생산 기간 동안 치수 정확도를 유지하므로 최선의 선택입니다. 그러나 가공물이 스테인리스 철이나 티타늄인 경우 공구와 튜브 사이의 압력으로 인해 흠집과 흠집이 발생할 수 있습니다. 이러한 경우 와이퍼 다이 및 맨드릴용 알루미늄 청동 툴링은 마찰을 줄이고 튜브 표면을 보호합니다.
크롬 도금 맨드릴은 또 다른 일반적인 옵션입니다. 알루미늄, 구리 및 청동 튜브를 구부릴 때 마찰이 적고 대량 생산에도 잘 지속됩니다. 핵심은 공구 재료를 공작물뿐만 아니라 윤활 전략 및 기계의 출력 용량에도 맞추는 것입니다.
재료 혼합에 적합한 기계 선택
튜브 성형용 재료를 이해하고 나면 다음 단계는 이를 올바른 장비와 일치시키는 것입니다. 고강도 강철로 만든 벽이 두꺼운 튜브에는 서보 유압 출력과 높은 하중을 처리할 수 있는 맨드릴 축을 갖춘 전자동 CNC 벤딩 머신이 필요합니다. 벽이 얇은 알루미늄 및 스테인리스 튜브는 주름과 타원형을 방지하기 위해 정밀한 맨드릴 제어와 일관된 굽힘 속도가 필요합니다.
 SB-219CNC 서보-유압 제어 기능을 갖춘 완전 자동 CNC 튜브 벤딩 머신 이 완전 자동 파이프 벤더는 프로그래밍 가능한 3개의 축, 서보 모터 및 터치스크린 PLC를 갖추고 있으며, 다양한 재료에 걸쳐 정밀하고 반복 가능한 벤딩을 위한 유압 및 CNC 모드를 지원합니다. 제품보기 →
다양한 재료를 구부리는 작업장의 경우 프로그래밍 가능한 반경 보정 및 다중 반경 기능을 갖춘 기계를 사용하면 설정 시간이 절약됩니다. 우리의 고객 자동차 제조 한 교대조로 연강, 알루미늄, 스테인리스 사이를 일상적으로 전환합니다. 성공의 열쇠는 각 재료와 튜브 크기에 대한 굽힘 매개변수를 저장하는 기계입니다.
절단 및 최종 성형도 재료에 따라 다름
굽힘은 재료가 중요한 유일한 작업이 아닙니다. 과도한 버(burr) 없이 튜브를 깔끔하게 절단하려면 재료의 경도에 맞는 블레이드 속도와 이송 속도가 필요합니다. 예를 들어, 알루미늄은 빠르게 절단되지만 블레이드에 구성인선을 형성하는 경향이 있는 반면, 스테인리스는 느린 속도와 더 많은 절삭유를 필요로 합니다.
 CNC 시리즈 자동 서보 공급 튜브 절단기 PLC 제어, 유압식 클램핑 및 피드 기능을 갖춘 자동 원형톱 절단기로서 다중 튜브 고정 장치와 저소음 작동을 통해 탄소 및 스테인리스강에서 버(burr) 없이 절단할 수 있습니다. 제품보기 →
튜브 끝단의 축소, 확장 및 냉간 성형을 포함하는 끝단 성형은 재료 등급에 똑같이 민감합니다. 신율이 좋은 소재는 한 번의 스트로크로 직경을 수 밀리미터까지 줄일 수 있습니다. 부서지기 쉬우거나 가공 경화된 재료가 대신 깨질 수 있습니다. 조정 가능한 스트로크와 속도를 갖춘 유압 엔드 포밍 기계는 각 재료에 맞게 조정하는 데 필요한 제어 기능을 제공합니다.
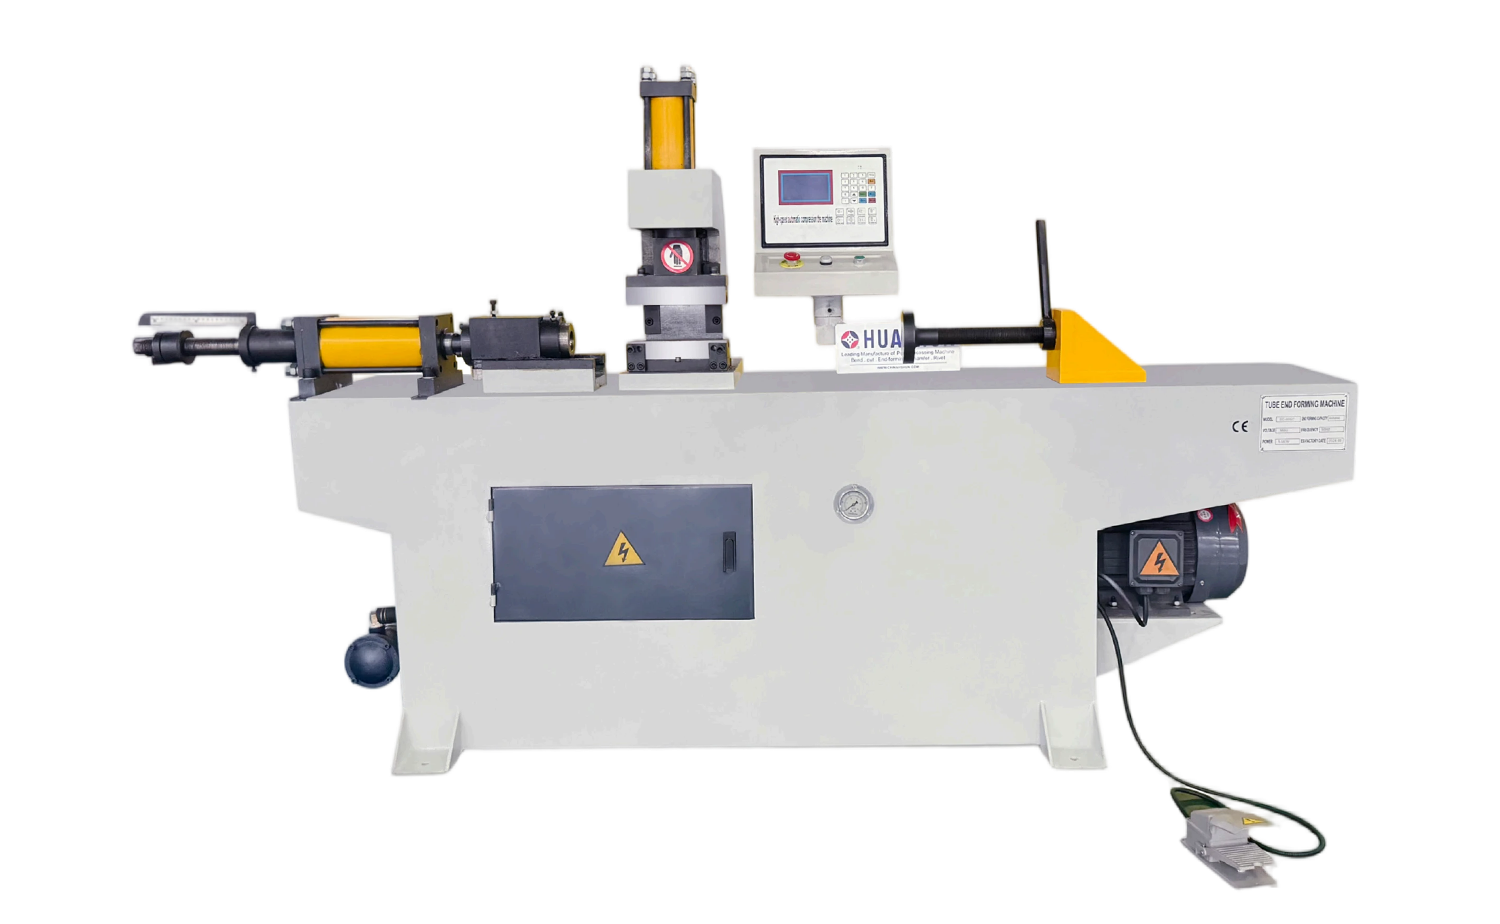 TM40 자동 단일 헤드 튜브 엔드 성형 기계 PLC 터치스크린이 장착된 유압식 엔드 성형 기계로, 대량 생산 시 튜브 엔드 축소, 확장 및 냉간 성형을 위한 자동 또는 수동 모드와 다양한 다이 모양을 제공합니다. 제품보기 →
대량 생산의 경우 올바른 다이 세트를 갖춘 자동 단일 헤드 엔드 포머가 대규모 배치 전반에 걸쳐 일관된 결과를 생성합니다. 어떤 재료를 선택하든 전체 생산에 착수하기 전에 재료를 테스트하고 성형 속도와 윤활성을 조정하십시오.
튜브 성형 재료 선택을 위한 실용적인 팁
- 항상 재료 인증서를 확인하십시오. 항복 강도와 연신율은 열 로트마다 다릅니다.
- 생산 전에 굽힘 테스트를 실행하십시오. 실제 툴링을 사용한 작은 샘플에서는 스프링백, 주름 및 벽 얇아짐이 드러납니다.
- 굽힘 반경에 성질을 맞추십시오. 단단한 굽힘의 경우 더 부드러운 성질을 선택하고 필요한 경우 성형 후 열처리를 수행합니다.
- 스테인레스와 티타늄에는 윤활유를 넉넉하게 사용하십시오.
- 검증된 매개변수로 반복 주문을 시작할 수 있도록 자재 로트와 기계 설정에 대한 일지를 보관하세요.
- 조기에 기계 공급업체에 문의하세요. 경험이 풍부한 튜브 성형 장비 제조업체는 귀하의 재료 혼합에 맞는 툴링 및 기계 구성을 권장할 수 있습니다.
재료는 모든 성공적인 튜브 성형 작업의 기초입니다. 항복 강도, 연신율 및 가공 경화가 공정에 어떻게 영향을 미치는지 이해하고 재료를 올바른 기계 및 툴링에 일치시킴으로써 일관된 굽힘 품질, 긴 공구 수명 및 불량 부품 감소를 달성할 수 있습니다. 튜브 성형을 위한 새로운 재료를 평가하고 장비 설정에 대한 조언이 필요한 경우 당사 팀에 문의하십시오. 아마도 이전에 구부린 적이 있거나 그런 적이 있는 사람을 알고 있을 것입니다.


